Präzision in der Raumfahrt
Wenn eine Raumsonde ins All startet, gibt es keine Möglichkeit zur Nachbesserung – jedes Bauteil muss von Anfang an fehlerfrei funktionieren. Entsprechend eng sind die Toleranzen. Dafür braucht es eine Messtechnik, die nicht nur kontrolliert, sondern die direkt in den Fertigungsprozess eingebunden ist – in Form einer durchgängigen Messkette. Sie verbindet Ausrichtung, Koordinatenmesstechnik, optische 3D-Digitalisierung und industrielle Computertomografie zu einem lückenlos dokumentierten Prozess.
Marcel Brand, Director Marketing Demand Generation EMEA
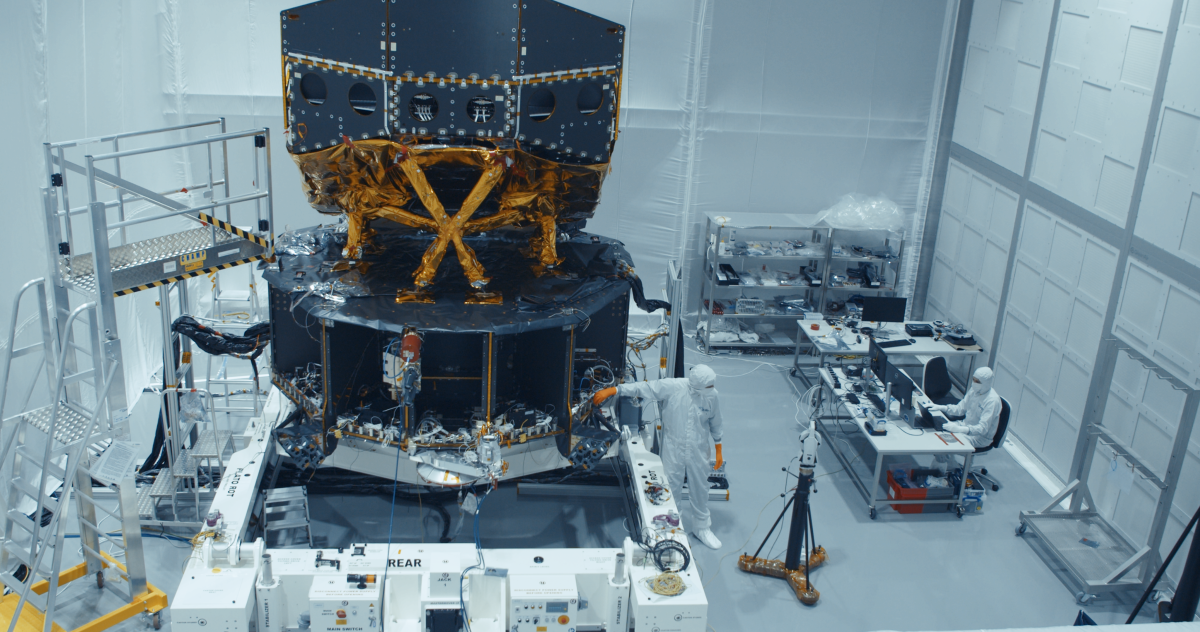
Das Unternehmen OHB System hat bereits 34 Satelliten gebaut – alle für das europäische Navigationssystem Galileo. Im Jahr 2018 kam dann das Projekt Plato. Mit diesem Auftrag hat OHB zum ersten Mal die Führungsrolle bei einer wissenschaftlichen Mission der Europäischen Weltraumorganisation ESA inne.
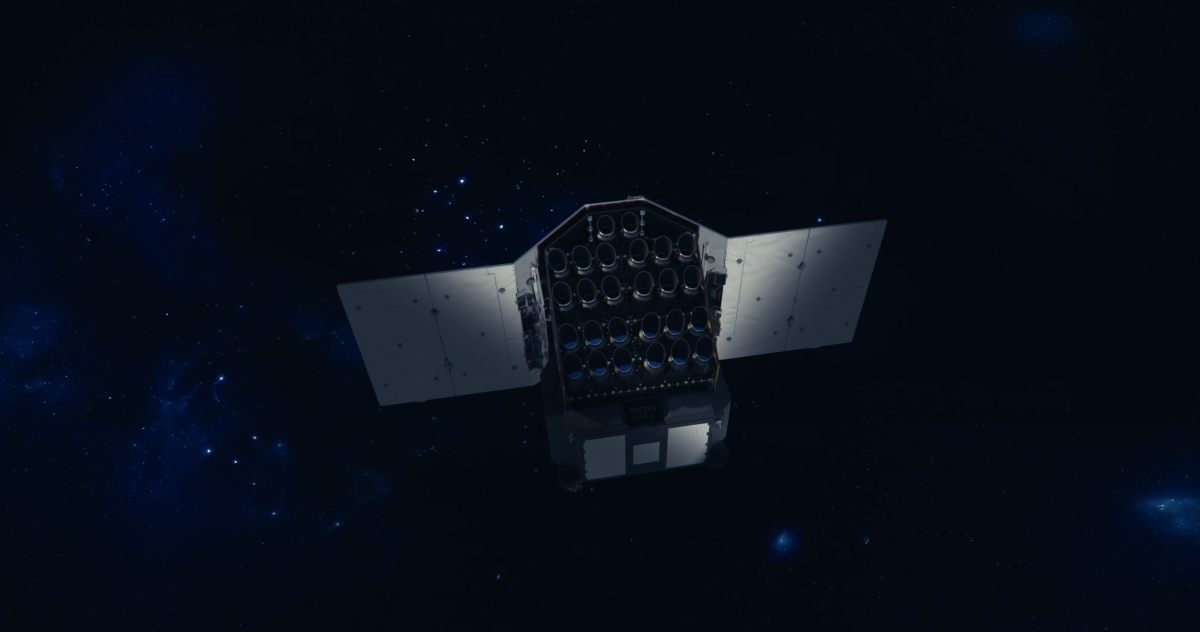
Das unbemannte Weltraumteleskop Plato (planetary transits and oscillations of stars) soll ab 2027 rund 250.000 Sterne beobachten, um erdähnliche Planeten in der habitablen, also bewohnbaren Zone sonnenähnlicher Sterne aufzuspüren. Dafür trägt der rund zwei Tonnen schwere Satellit 26 Kameras: 24 „normale“ Kameras, die alle 25 Sekunden ein Bild aufnehmen, sowie zwei zusätzliche schnelle Kameras, die für besonders helle Sterne alle 2,5 Sekunden auslösen. Zusammen liefern sie ein Gesamtbild von etwa zwei Milliarden Pixeln. Die Herausforderung: Damit Plato die minimalen, periodischen Lichtabschwächungen erkennt, die auf Exoplaneten hindeuten, muss die Ausrichtung der optischen Achsen aller 26 Kameras zueinander im Mikrometerbereich liegen.
Rover Rosalind Franklin erkundet Mars
Neben Plato ist OHB bei einer zweiten ESA-Mission in die Fertigung eingebunden: Exomars, eine gemeinsame Mission der ESA und Nasa. Der Rover Rosalind Franklin soll ab 2028 auf dem Mars nach Spuren früheren Lebens suchen und dazu bis zu zwei Meter tief bohren. OHB übernimmt dabei zwei Aufgaben.
Zum einen baut OHB als Hauptauftragnehmer das Trägerfahrzeug, das sogenannte Carrier Module, welches den Rover während der neunmonatigen Reise zum Mars mit Energie versorgt und navigiert, bevor es sich kurz vor der Landung abtrennt. Zusammen mit dem Deutschen Zentrum für Luft- und Raumfahrt (DLR) liefert OHB die hochauflösende Kamera (HRC) für das Panoramakamerasystem des Rovers. Zum anderen entwickelt OHB die Probenaufbereitungs- und Verteilstation. Sie zerkleinert das vom Bohrer gewonnene Marsgestein zu Pulver, damit es im Bordlabor analysiert werden kann.
Bei beiden Missionen muss die eingesetzte Technik unter extremen Bedingungen über Jahre hinweg zuverlässig funktionieren: also Temperaturen zwischen -150 °C und +150 °C sowie kurzzeitige Schockbeschleunigungen von bis zu 50 g, etwa bei der Stufentrennung während des Raketenstarts. Mechanisch beanspruchte Komponenten wie Getriebe und Bohrsystem müssen genauso wie hochpräzise optische Systeme unter Kälte, Staub und Vakuum funktionieren – ohne Teileaustausch oder Wartung. Ein einzelner, unentdeckter Qualitätsmangel oder eine Abweichung kann eine komplette Mission gefährden.
Die Grenzen klassischer Messtechnik
Genau diese Kompromisslosigkeit macht die klassische Fertigungsprüfung – Messungen an einzelnen Stationen, oft mit unterschiedlichen, nicht miteinander verknüpften Geräten – ungeeignet. Wenn 26 Kameras zueinander mikrometergenau ausgerichtet werden müssen, reicht es nicht, jede Komponente isoliert zu prüfen und am Ende der Fertigungslinie eine Endkontrolle durchzuführen. Fehler, die erst spät auffallen, sind in der Raumfahrt nicht korrigierbar. Und ihre Ursache lässt sich im Nachhinein oft nicht mehr zweifelsfrei einem einzelnen Fertigungsschritt zuordnen, wenn die Messdaten der einzelnen Stationen nicht zusammenhängend dokumentiert sind.
Hinzu kommt, dass ein optisches System mit null Toleranzen physikalisch nicht realisierbar ist, da sich Fertigungstoleranzen einzelner Bauteile, thermisch bedingte Materialausdehnungen und Montageungenauigkeiten unvermeidlich summieren. Die Bauteile müssen also nicht nur vermessen, sondern auch aktiv nachjustiert werden, etwa durch Ausgleichselemente, die so lange angepasst werden, bis die Sollgeometrie exakt erreicht ist. Dies erfordert eine Messtechnik, die nicht nur kontrolliert, sondern in den Fertigungsprozess selbst eingebunden ist.
Wie Hexagon die Anforderungen löst
Die Lösung liegt deshalb nicht in einem besonders präzisen Einzelgerät, sondern in einer durchgängigen Messkette. Sie besteht aus mehreren aufeinander abgestimmten Messverfahren, deren Daten in einer zentralen Analysesoftware zusammenlaufen. So begleitet Qualitätssicherung jede Phase der Fertigung, von der ersten groben Ausrichtung einer Baugruppe bis zur zerstörungsfreien Prüfung des fertigen Bauteils. Der Messprozess für OHB setzt sich aus vier Schritten zusammen.
Schritt 1: Ausrichtung großer Baugruppen
Laser-Tracker-Systeme definieren ein gemeinsames Referenzkoordinatensystem, auf das jedes Subsystem eingemessen wird. Bei Plato wird so die Positionierung der 26 Kameras auf der optischen Bank koordiniert.
Schritt 2: Feinjustage per Koordinatenmesstechnik
Da Nulltoleranzen unrealistisch sind, ermitteln Hexagons Koordinatenmessgeräte die exakt benötigte Dicke von Submikrometer-Ausgleichsplättchen (Shims), die zwischen die Bauteile eingefügt werden, bis die Kameras optimal zueinander ausgerichtet sind. Die Auswertung läuft in der Software Spatial Analyzer zusammen, die die gemessene Ist-Position jeder Kamera mit der geforderten Soll-Geometrie abgleicht und aus der Abweichung errechnet, wie dick das Ausgleichsplättchen an welcher Stelle sein muss.
So feinfühlig diese Messungen sind, so anspruchsvoll ist auch die Umgebung, in der sie stattfinden muss: Die Plato-Optik wird in einem ISO-5-Reinraum montiert, dessen zulässige Partikelkonzentration nach ISO 14644-1 streng limitiert ist – bereits geringste Verunreinigungen können die empfindlichen optischen Oberflächen beeinträchtigen oder sich im späteren Betrieb lösen. Diese Anforderung betrifft nicht nur die zu fertigenden Bauteile, sondern auch die eingesetzte Messtechnik selbst. Die beweglichen Achsen von Koordinatenmessgeräten sind üblicherweise auf Schmierfette angewiesen, die ausgasen oder bei mechanischer Reibung Mikropartikel freisetzen können, und damit potenziell selbst zur Kontaminationsquelle würden. Hexagon musste seine Koordinatenmessgeräte daher gezielt für den Reinraumeinsatz qualifizieren: mit emissionsarmen, abriebfesten Materialien, Fetten und Klebstoffen, die die geforderte Reinraumklasse nicht gefährden.
Schritt 3: Optische 3D-Digitalisierung komplexer Geometrien
Anders als bei den klar definierten Kamerapositionen in Schritt 2 geht es hier um komplexe Freiformflächen und Gehäusegeometrien, bei denen ein taktiler Messtaster nur einzelne Punkte erfassen kann. Zwischen diesen Punkten bleiben bei gekrümmten oder unregelmäßig geformten Flächen zwangsläufig Bereiche unerfasst, in denen sich Abweichungen verstecken können. Hochauflösende Laserscanner wie der Absolute Scanner AS1 digitalisieren solche Flächen vollständig und liefern damit die Datenbasis für Analyse und Reverse Engineering. Die vollflächige optische Erfassung schließt diese Lücke und stellt sicher, dass auch komplexe Bauteilgeometrien lückenlos dokumentiert sind, bevor sie in die nächste Fertigungsstufe gehen.
Schritt 4: Zerstörungsfreie Prüfung per Computertomografie
Mit der Software Vgstudio Max lässt sich Verschleiß an Getriebekomponenten der ExoMars-Probenaufbereitungsstation untersuchen, ohne die Baugruppe zu zerlegen. Ein entscheidender Vorteil gegenüber der klassischen Demontage, bei der ein Bauteil nie unverändert wieder zusammengesetzt werden kann. Bei Plato überwacht dieselbe CT-Software zusätzlich Lötstellen an elektronischen Baugruppen. Da thermische Ausdehnung im All hohe Kräfte auf Lötverbindungen ausübt, lässt sich die Entstehung feiner Risse frühzeitig verfolgen und der Lötprozess entsprechend optimieren.
Entscheidend bei dem gesamten Messprozess ist weniger die einzelne Technologie als die durchgängige Zusammenarbeit mit einem Anbieter, der Hardware, Software und Prozessberatung aus einer Hand liefert – von der Reinraum-Zertifizierung der Messgeräte bis zur Interpretation der CT-Daten.
Übertragung auf andere Branchen
Was in der Raumfahrt über den Missionserfolg entscheidet, gewinnt zunehmend auch in anderen Industrien an Bedeutung. Denn das zugrunde liegende Prinzip gilt für jede Branche: Wo einzelne Prüfschritte isoliert nebeneinanderstehen, bleibt Qualitätssicherung reaktiv. Sie stellt Fehler fest, statt sie zu verhindern. Erst die Verknüpfung zu einer durchgängigen, softwaregestützten Messkette macht Qualität reproduzierbar und Fehlerursachen rückverfolgbar; unabhängig davon, ob am Ende ein Flugzeugteil, ein Halbleiterchip, ein medizinisches Implantat oder ein Bauteil für die nächste Marsmission steht.