Klare Kante: Echtzeit-3D-Laserinspektion für Stahlbänder bei ArcelorMittal
3D-Profilmesstechnik in der Stahlverarbeitung
In der Stahlverarbeitung entscheiden Mikrometer über Ausschuss oder Qualität. Geringe Kantenschäden an Stahlbändern können Formrisse, Produktionsunterbrechungen und erhöhte Ausschussquoten nach sich ziehen. Gemeinsam mit dem Systemintegrator Selmatec und AT Sensors hat ArcelorMittal Bremen eine Inline-Inspektionslösung entwickelt, die Blechkanten während der laufenden Produktion mit bis zu 350 Metern pro Minute automatisch und präzise erfasst. Ein Blick auf eine Kooperation, die zeigt, was moderne 3D-Messtechnik in der Schwerindustrie heute leisten kann.
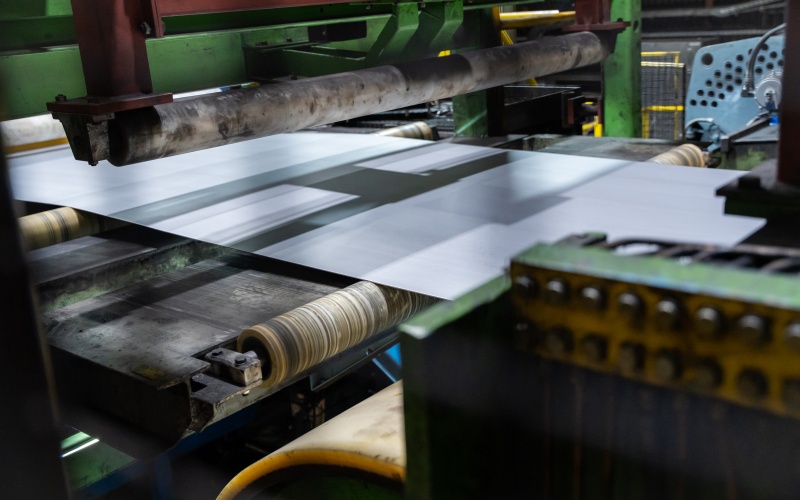
Ein Messer, das an Schärfe verliert, ein Stahlband, das 350 Meter pro Minute durch eine Beschneidungsanlage läuft, und eine Blechkante, deren Qualität über Formrisse, Produktionsunterbrechungen und Ausschuss entscheidet: Diese Anforderungen markieren die Rahmenbedingungen einer Anwendung, die derzeit im Kaltwalzwerk von ArcelorMittal Bremen entwickelt wird. Im Fokus steht dabei die automatisierte Qualitätsüberwachung von Stahlkanten während des Produktionsprozesses.
Und genau an dieser Stelle bündeln ArcelorMittal Bremen, Selmatec Systems und AT Sensors ihre Kompetenzen. Ihr gemeinsames Ziel: eine robuste Inline-Lösung, die auch bei hohen Produktionsgeschwindigkeiten Kantenfehler zuverlässig erkennt und in Echtzeit an übergeordnete Systeme meldet, um die Qualität der sogenannten Besäumkanten, also der Kanten, die beim Längsschnitt von Coils entstehen, signifikant zu verbessern.
Die Herausforderung: Geschwindigkeit, Robustheit, Präzision
Die Herausforderung bestand dabei jedoch nicht allein in der Fehlerdetektion selbst. Produktionsgeschwindigkeiten von bis zu 350 Metern pro Minute stellen hohe Anforderungen an Sensorik, Datenerfassung und Datenverarbeitung. Gleichzeitig müssen die Messdaten zuverlässig und reproduzierbar sein, unabhängig von Materialeigenschaften oder Umgebungsbedingungen. Insbesondere konventionelle kamerabasierte Ansätze stoßen hierbei häufig an Grenzen, da sie stark von Beleuchtungseinflüssen abhängen. Die Entscheidung fiel deshalb auf eine 3D-Lasertriangulationslösung von AT Sensors. „Wir arbeiten bereits seit einigen Jahren mit AT Sensors zusammen. Und für uns ist es ein großer Vorteil, dass wir im Engineering eine sehr ähnliche Denk- und Arbeitsweise haben, sodass wir als Systemintegrator eine optimale Brücke bilden zwischen den 3D-Laserprofilsensoren von AT und ArcelorMittal als Endkunden. Das bedeutet im Klartext, dass wir optimal übersetzen können, welche Voraussetzungen es gibt und was der Stahlhersteller sich wünscht. Wie hier bei der Blechkanteninspektion“, erklärt Michael Selent, CEO von Selmatec.
Gerrit Schröder, Applikationsingenieur von ArcelorMittal Bremen, ergänzt: „Bei den hohen Taktraten der Stahlbänder sind klassische 2D-Kamerasysteme nur begrenzt geeignet: Lichtänderungen durch Vibration, Reflexionen metallischer Oberflächen und wechselnde Materialeigenschaften führen zu instabilen Messergebnissen. Was für die Qualitätskontrolle tatsächlich zählt, ist die dreidimensionale Geometrie der Kante, sprich Profil, Gratbildung, Einrisstiefe und Kantengleichmäßigkeit. Diese Parameter lassen sich nur durch eine echte 3D-Messung zuverlässig erfassen.“
Die Anforderungen an den Sensor waren entsprechend hoch: eine hohe Profilrate für das lückenlose Erfassen bei Maximalgeschwindigkeit, ausreichende laterale Auflösung für die Detektion relevanter Kantenfehler sowie eine stabile Messwertlieferung über ein breites Spektrum von Oberflächeneigenschaften – vom blankgewalzten bis zum oxidierten Stahl. Hinzu kommt die harte Industrieumgebung: Vibrationen, Staub, Zunder und wechselnde Temperaturen sind im Kaltwalzwerk der Regelfall.
3D-Laserprofilsensor für Hochgeschwindigkeitsscans
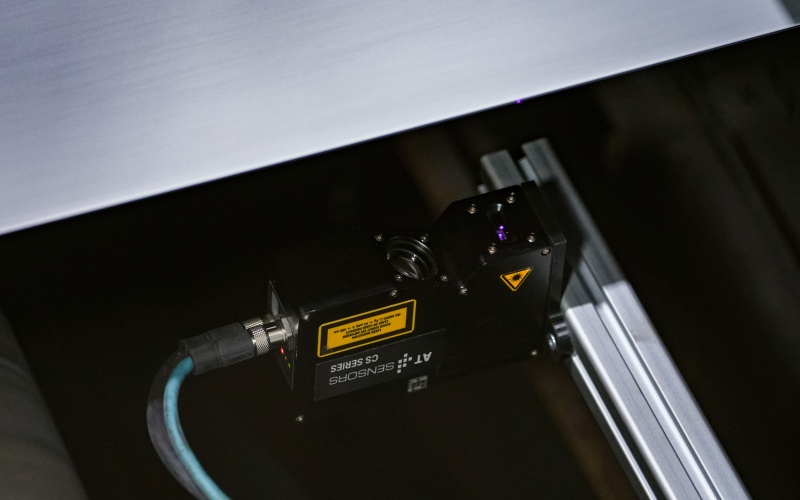
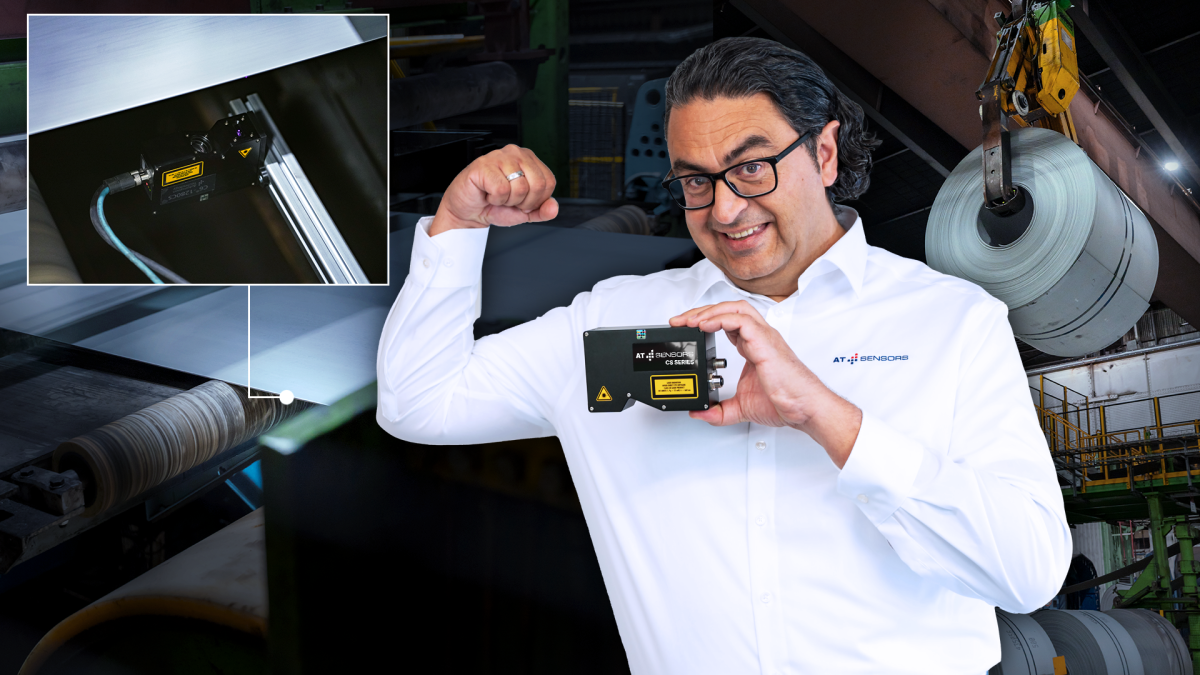
Ausgehend von diesen Anforderungen schlug AT Sensors den Einsatz des 3D-Laserprofilsensors C6-1280 CS23-29 GigE der Laserklasse 3R mit einer Laserwellenlänge von 405 Nanometern vor. Der eingesetzte blaue Laser ermöglicht eine präzise Detektion feiner Kantenstrukturen und liefert auch auf stark reflektierenden Metalloberflächen stabile Messergebnisse.
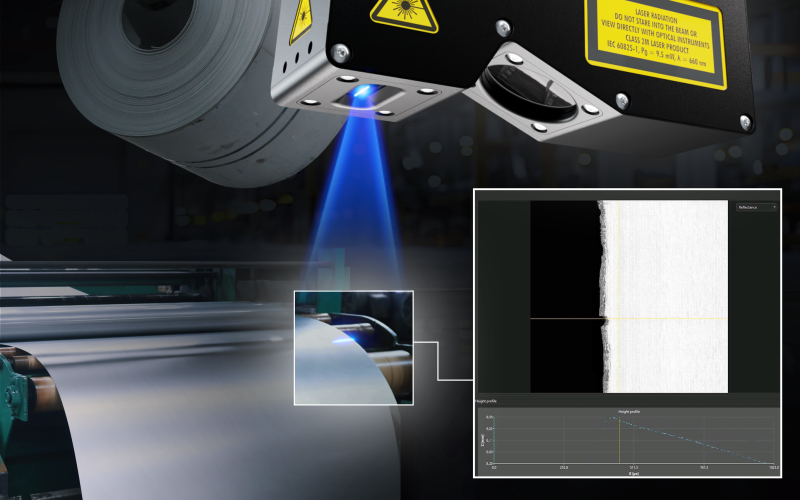
Der Sensor arbeitet nach dem Prinzip der Lasertriangulation: Eine projizierte Laserlinie wird von einem CMOS-Sensor aus einem definierten Betrachtungswinkel aufgenommen und in ein hochauflösendes 3D-Profil der Bandkante umgerechnet. Mit 1.280 Messpunkten pro Profil, einer Auflösung X von 21,9 µm und einer Auflösung Z von 0,7 µm sowie einer Profilrate von bis zu 174 kHz und einem Sichtfeld von 28 mm lassen sich dabei auch sehr kleine geometrische Abweichungen, Gratbildungen oder Einrisse zuverlässig detektieren.
Neben der hohen Messrate bietet die Lösung einen weiteren entscheidenden Vorteil: Durch den Aufbau lässt sich das Sichtfeld präzise an die jeweilige Anwendung anpassen. Ergänzend dazu sorgen intelligente Auswertefunktionen auch unter anspruchsvollen Produktionsbedingungen für stabile und reproduzierbare Messdaten.
„Die Stahlindustrie steht vor wachsenden Qualitätsanforderungen: engere Toleranzvorgaben, steigende Ansprüche an Oberflächengüte und Profilgenauigkeit sowie der zunehmende Druck zur Null-Fehler-Produktion. Eine lückenlose, inline-fähige Qualitätskontrolle ist daher unabdingbar und genau hier setzt AT Sensors an“, erklärt Dr. Athinodoros Klipfel, Vertriebsleiter bei AT Sensors. „Die Stahlindustrie gehört für uns zu den wichtigsten Fokusmärkten. Deshalb entwickeln wir unsere Sensorik gezielt auf deren Anforderungen weiter mit der Fähigkeit, unsere Sensorik präzise auf die jeweilige Applikation anzupassen, ohne dabei Abstriche bei Lieferzeit oder Wirtschaftlichkeit zu machen.“
Ein zusätzlicher Nutzen ergibt sich bei der Werkzeugüberwachung: Verliert das Messer zum Schneiden der Coils an Schärfe, verschlechtert sich die Qualität der Kanten zunehmend. Die kontinuierliche Überwachung ermöglicht es erstmals, den optimalen Zeitpunkt für einen Messerwechsel präzise zu bestimmen und damit unnötige Wartungsmaßnahmen ebenso wie Qualitätsverluste zu vermeiden. Für ArcelorMittal Bremen bedeutet dies eine höhere Prozessstabilität, weniger Ausschuss und eine gleichbleibend hohe Qualität des Endprodukts.
„Die Innovation dahinter ist, die robuste, präzise und schnelle 3D-Lasertriangulationsmessung sinnvoll in Echtzeit auszuwerten und übergeordneten Steuerungen über Standardschnittstellen wie OPC-UA, Profinet oder Modbus verarbeitbare Signale zur Fehlermarkierung zu übergeben“, beschreibt Selmatec-Geschäftsführer Selent die Kernaufgabe des Projekts. Diese direkte Integration in die Produktionsleittechnik ist entscheidend dafür, dass aus Messdaten operative Maßnahmen abgeleitet werden können, wie etwa ein rechtzeitiger Messerwechsel, bevor die Kantenqualität unter den Toleranzbereich sinkt.
So funktioniert die Inline-Kantenkontrolle
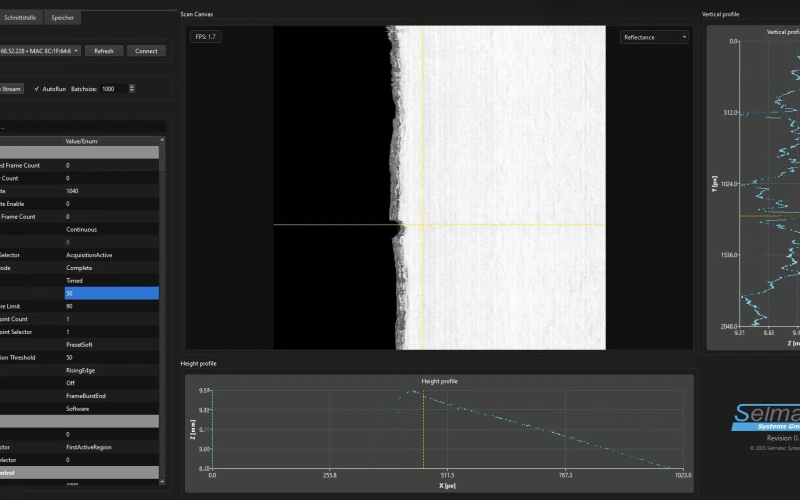
Die Kanteninspektionsanlage ist in einem Anlagenteil des Kaltwalzwerks bei ArcelorMittal Bremen integriert. Während das Stahlband kontinuierlich durch die Schneidanlage läuft, erfasst der Laserprofilsensor durchgehend hochauflösende 3D-Profile der Bandkante. Die von Selmatec entwickelte Software analysiert die Geometriedaten unmittelbar und erkennt Unregelmäßigkeiten oder Defekte in Echtzeit. Fehlerstellen lassen sich automatisch markieren und Prozessparameter gezielt anpassen. Dadurch entsteht nicht nur eine Qualitätskontrolle, sondern eine aktive Prozessüberwachung.
Zusätzlich eröffnet die lückenlose Dokumentation aller Messdaten Möglichkeiten für Prozessanalysen: Wie verändert sich das Kantenprofil über die Standzeit eines Messers? Bei welchen Prozessparametern treten bestimmte Fehlermuster gehäuft auf? Solche Daten bilden die Grundlage für eine datengestützte Optimierung des gesamten Beschneidungsprozesses.
Fazit
Die Entwicklung der automatisierten Stahlkanteninspektion für ArcelorMittal Bremen verdeutlicht, welchen Beitrag moderne 3D-Messtechnik heute zur Prozess- und Qualitätssicherung in der Stahlindustrie leisten kann. Der 3D-Laserprofilsensor C6-1280 CS23-29 GigE von AT Sensors bildet dabei die Grundlage für eine robuste Inline-Inspektion bei Bandgeschwindigkeiten von bis zu 350 m/min. Selmatec ergänzt die Lösung um die Systemintegration, die Echtzeitauswertung sowie die Anbindung an industrielle Steuerschnittstellen.
Gleichzeitig unterstreicht das Projekt, dass hochpräzise 3D-Laserprofilmesstechnik längst nicht mehr nur in der Elektronik- oder Automobilindustrie eingesetzt wird. Gerade in der Schwerindustrie werden Echtzeitfähigkeit, reproduzierbare Messdaten und eine lückenlose Prozessüberwachung wichtiger.
Wer die Qualität seiner Bandkanten bereits während der laufenden Produktion zuverlässig überwachen kann, reduziert Ausschuss, optimiert den Einsatz seiner Werkzeuge und schafft die Grundlage für eine durchgängige Qualitätsdokumentation. Genau darin liegt der eigentliche Mehrwert dieser Technologie: mehr Prozesskontrolle, stabilere Produktionsabläufe und eine konstant hohe Qualität des Endprodukts.
Stahlkanten präzise in 3D prüfen
Interview mit Athinodoros Klipfel über die Inline-Kanteninspektion
Athinodoros Klipfel, Vertriebsleiter von AT Sensors, erläutert, wie 3D-Lasertriangulation Kantenfehler frühzeitig erkennt und präventive Werkzeugwechsel unterstützt. Weitere Themen sind die Vorteile des Blaulasers, technologische Grenzen und die Entwicklung leistungsfähigerer Sensorsysteme.
inspect: Welche messbaren Ergebnisse zeigen sich im Einsatz des 3D-Laserprofilsensors der C6-Serie in der Stahlkanteninspektion bei ArcelorMittal hinsichtlich Ausschussquote, Werkzeugstandzeit und Prozessstabilität?
Athinodoros Klipfel: Durch das frühzeitige und lückenlose Erkennen von Kantenfehlern erhoffen wir uns für die Applikation bei ArcelorMittal Bremen vor allem einen echten Sprung bei der Werkzeugstandzeit: Durch die Stahlkanteninspektion können wir den optimalen Wechselzeitpunkt künftig präventiv bestimmen und so Beschädigungen sowie Abwertungen der produzierten Coils spürbar reduzieren. Ein weiterer entscheidender Vorteil liegt in der Geschwindigkeit der Fehlererkennung. Mit der Inline-Messung werden mögliche Fehler deutlich früher erkannt, sodass die Anlage in Echtzeit nachjustiert werden kann. Wir sind davon überzeugt, dass sich daraus in Summe eine spürbar höhere Prozessstabilität, eine sinkende Ausschussquote sowie eine insgesamt gleichmäßigere und höhere Produktqualität ergeben wird.
inspect: AT setzt hier auf einen blauen Laser mit 405 Nanometern statt auf einen klassischen roten. Welche praktischen Vorteile bringt das auf blanken und oxidierten Stahloberflächen konkret?
Athinodoros Klipfel: Gerade in der Stahlindustrie treffen wir auf sehr unterschiedliche Oberflächen – von stark reflektierendem blankgewalztem bis hin zu oxidiertem Stahl. Genau hier spielt der Blaulaser seine Stärken aus. Durch die Wellenlänge von 405 Nanometern entstehen deutlich weniger störende Speckles als bei klassischen Rotlasern. Das reduziert das Messrauschen und sorgt für stabile, reproduzierbare Messergebnisse – unabhängig von der jeweiligen Oberfläche.
Für den Anwender bedeutet das vor allem eines: Eine zuverlässige Qualitätskontrolle ohne ständiges Nachjustieren der Sensorik. Auch bei hohen Bandgeschwindigkeiten lassen sich Merkmale wie Gratbildung, Einrisstiefe oder die Gleichmäßigkeit der Kante präzise und wiederholbar erfassen. Genau diese Robustheit war auch für ArcelorMittal Bremen eine zentrale Anforderung.
inspect: Die Lösung ist auf die Stahlkanteninspektion zugeschnitten. Wie leicht lässt sich das Konzept auf andere Schneidlinien, Werkstoffe oder gänzlich andere Branchen übertragen?
Athinodoros Klipfel: Sehr leicht sogar. Das Grundprinzip der Lasertriangulation bleibt immer gleich: Eine projizierte Laserlinie wird erfasst und in ein hochauflösendes 3D-Profil umgerechnet. Je nach Anwendung werden lediglich Sichtfeld, Auflösung oder Profilrate angepasst. Genau deshalb lässt sich das Konzept weit über die Stahlindustrie hinaus einsetzen. Ob Stahl-, Ski-, Holz- oder Münzkanten – überall dort, wo die Geometrie einer Kante über die Qualität entscheidet, kann dieses Messprinzip genutzt werden.
Unser modulares Sensorportfolio ermöglicht es dabei, die Sensorik exakt auf die jeweilige Applikation anzupassen. Dadurch müssen Anwender keine Kompromisse eingehen.
inspect: Wo sehen Sie bei 3D-Laserprofilsensoren die nächsten Entwicklungsschritte?
Athinodoros Klipfel: Die Anforderungen an die industrielle Qualitätskontrolle steigen kontinuierlich. Deshalb sehen wir den nächsten Entwicklungsschritt vor allem in der Kombination aus noch höherer Auflösung, schnelleren Profilraten und mehr Intelligenz direkt im Sensor.
Mit unserer neuen C7-Plattform gehen wir diesen Weg bereits konsequent. Unsere Warp-Sensoren kombinieren eine 3 K-Auflösung mit Profilraten von bis zu 94 kHz und ermöglichen dadurch eine hochpräzise Inline-Inspektion auch bei sehr hohen Geschwindigkeiten.
inspect: Welchen konkreten Rat geben Sie Anwendern, die derzeit auf 2D-Kamerasysteme setzen, aber den Umstieg auf 3D-Messtechnik erwägen?
Athinodoros Klipfel: Viele Unternehmen versuchen zunächst, immer mehr Informationen aus einem 2D-Bild herauszuholen. Dabei wird häufig übersehen, dass wichtige Qualitätsmerkmale wie Höhe, Tiefe oder Geometrie in einem Grauwertbild schlicht nicht vorhanden sind. Unser Rat ist deshalb, zunächst die wirklich qualitätsrelevanten Merkmale der eigenen Anwendung zu definieren. Wenn es um Profil, Gratbildung, Einrisstiefe oder andere dreidimensionale Eigenschaften geht, führt an einer echten 3D-Messung meist kein Weg vorbei.
Ebenso wichtig ist die Wahl des richtigen Partners. Wer sowohl die Anwendung als auch die Produktionsprozesse versteht, kann die Sensorik optimal auslegen und gemeinsam mit dem Anwender zunächst eine Pilotinstallation realisieren. So lässt sich frühzeitig prüfen, wie Sensor, Software und Anlagensteuerung zusammenspielen, bevor die Lösung anschließend auf die gesamte Produktion ausgerollt wird. Genau das verstehen wir unter unserer Integrator-DNA: Wir kennen die Anforderungen aus der Praxis und entwickeln unsere Sensorik exakt danach – ohne Sonderkosten, ohne lange Lieferzeiten und bereits ab Stückzahl eins.
Anbieter
AT SensorsHermann-Bössow-Str. 6-8
23843 Bad Oldesloe
Deutschland
Meist gelesen
„Neue Technologien entstehen immer in der Forschung und Entwicklung“
Kolja Haberland, CTO bei Laytec, spricht über die Anfangsjahre des Unternehmens und erklärt, wie es gelang, von einem Drei-Personen-Betrieb zu einem weltweit tätigen mittelständischen Unternehmen zu wachsen.

Interview mit Michael Steinicke, Produktmanager Baumer Vision Competence Center
Kamerahersteller Baumer bietet für manche Kameramodelle der LX-Serie jetzt auch einen RF-Mount als Alternative zum gängigen C-Mount.

Thermografische Qualitätssicherung von Schweißpunkten
Widerstandspunktverfahren statt Laserschweißen – mit dem Wechsel des Verbindungsverfahrens modernisierte ein Automobil-Hersteller auch seinen Thermografie-Prüfstand.

Standard, Sonderanfertigung oder Hybrid? Das richtige Fixierkonzept
Standard, Sonderanfertigung oder Hybrid: Die Wahl des Fixierkonzepts beeinflusst Kosten, Durchlaufzeit und Prozesssicherheit. Wann welcher Ansatz sinnvoll ist und warum Hybrid-Lösungen oft am effizientesten sind.

Lidar-basierte 3D-Breitenmessung im Free-Flow-Verkehr
Tunnel sind für den Verkehr unverzichtbar, komplexe Technik im Tunnel und auch davor respektive danach spielt dabei eine wesentliche Rolle.