Contact-Image-Sensoren: Von der Inspektion zur Messtechnik
Hohe Zeilenraten, Auflösungen bis 1.800 dpi und ein großer Dynamikbereich ermöglichen eine zuverlässige Inline-Prüfung flacher Materialien auch bei begrenztem Einbauraum. Neue Sensorarchitekturen erweitern den Einsatzbereich von Contact-Image-Sensoren über kompakte Inspektionslösungen hinaus hin zu präzisen Messsystemen.
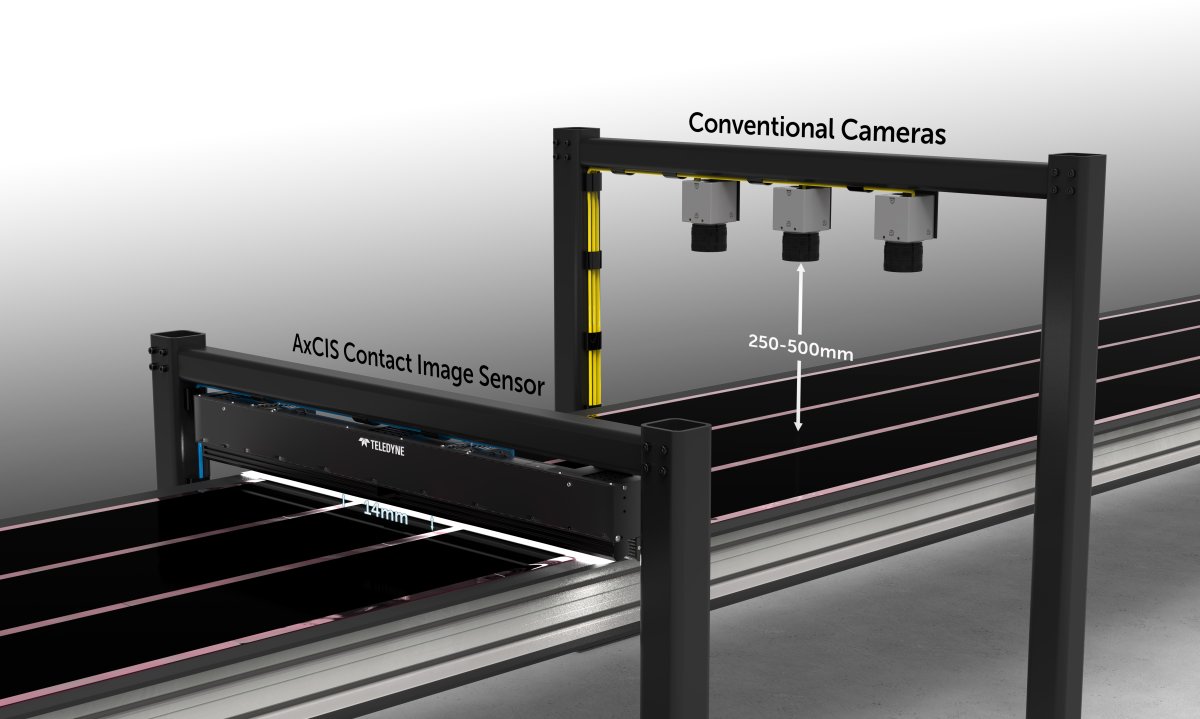
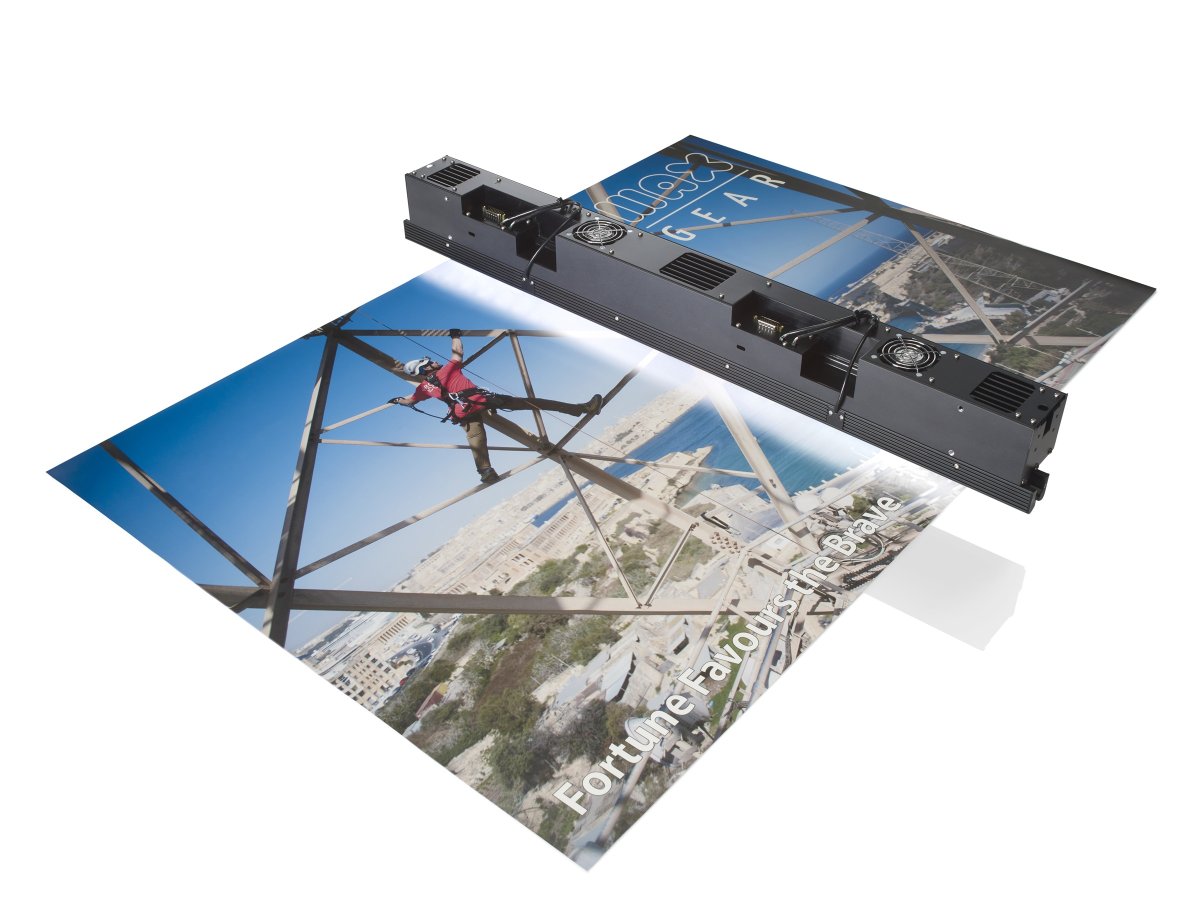
Die automatische optische Inline-Inspektion (AOI) ist heute ein wichtiger Bestandteil in modernen Produktionslinien, um Qualitätskontrollen in Echtzeit und mit hohem Durchsatz zu ermöglichen. Bei der Prüfung von länglichen oder quasi endlosen Materialien kommen dabei häufig zeilenkamerabasierte Prüfsysteme zum Einsatz, die in der Regel 250 bis 500 mm Abstand zum Prüfobjekt erfordern. Diese räumlichen Vorgaben lassen sich jedoch nicht immer realisieren. Hier spielen Contact-Image-Sensoren (CIS) einen ihrer Hauptvorteile im Vergleich zu herkömmlichen Zeilenkameras aus: Ihr kleiner Formfaktor ermöglicht Arbeitsabstände zum Prüfobjekt im Bereich von typischerweise 10 bis 15 mm. Für Produktionsanlagen mit kompakter Bauweise eignet sich daher nur die CIS-Technologie. Sie bietet außerdem einen höheren Integrationsgrad, der Kamera-, Objektiv- und Beleuchtungskomponenten kombiniert und die Systementwicklung beschleunigt und vereinfacht. Aufgrund dieser Vorteile kommt die CIS-Technologie in immer mehr Bildverarbeitungsanwendungen zum Einsatz.
Mehr Durchsatz durch hohe Geschwindigkeit und Auflösung
Geschwindigkeiten und Auflösungen zählen generell zu den wichtigsten technischen Spezifikationen für Bildverarbeitungssysteme und geben derzeit die Grenzen vieler CIS-Produkte vor. Deshalb muss die nächste Generation der CIS-Technologie diese Einschränkungen überwinden und die Bildgebungsleistung steigern. So muss beispielsweise der Durchsatz bei der Produktion von Batterien, die eine Schlüsselrolle in der heutigen Strategie für saubere Energie beim Übergang zu Elektrofahrzeugen spielen, sehr hoch sein. Die Kombination kleinerer Pixelgrößen mit höheren Zeilenraten stellt in diesem Bereich sicher, dass die geforderten Erkennungsraten ohne Einschränkung des Systemdurchsatzes erreicht werden.
Eine hohe Auflösung verbessert nicht nur die Erkennungsraten, sondern erhöht auch die Messgenauigkeit. Die oben stehende Tabelle zeigt den Unterschied in der gemessenen modularen Übertragungsfunktion (MTF), dem Mittelwert und der Standardabweichung von schwarzen und weißen Linienpaaren mit 45 µm/Zeile und 500 µm/Zeile bei 900 dpi und 600 dpi. Letzteres ist die übliche Auflösung der meisten derzeit auf dem Markt verfügbaren CIS-Module. Die Genauigkeit wird jedoch durch die Verwendung von 900 dpi erheblich verbessert – um etwa 50 Prozent.
Hoher Dynamikbereich: Erkennung dunkler und reflektierender Materialien
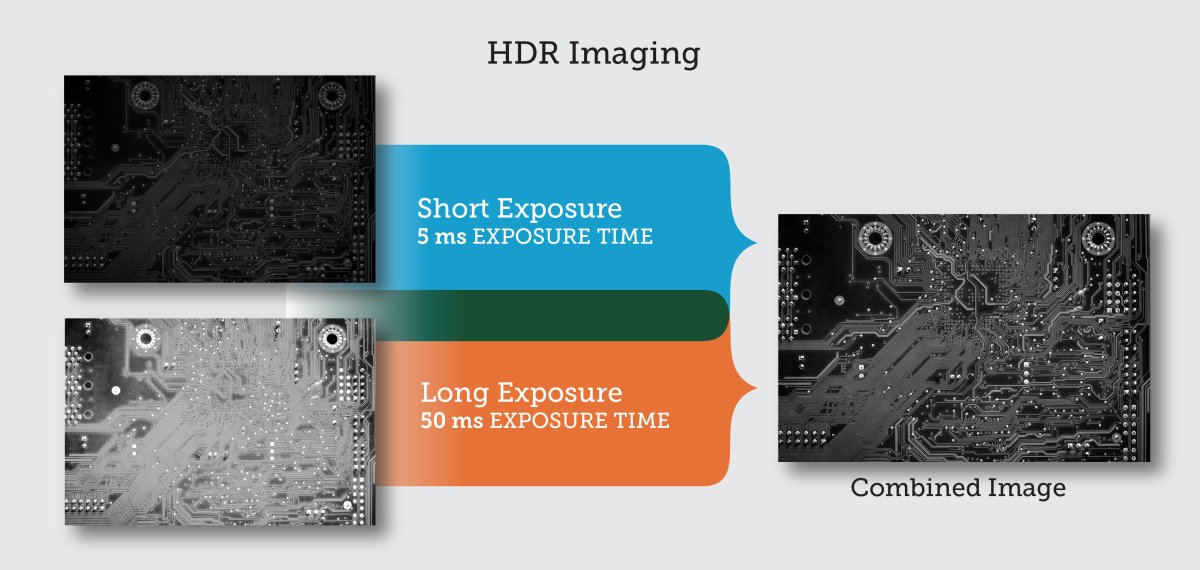
Im Monochrom-Modus verwenden aktuelle CIS-Module einen Dual-line-Sensor mit unabhängiger Belichtungssteuerung. Diese Architektur ermöglicht das Aufnehmen von Bildern mit hohem Dynamikbereich mit unterschiedlichen Belichtungen für jede Zeile, um helle beziehungsweise dunkle Szenen in einem einzigen Scanvorgang zu erfassen. Die beiden von jeder Zeile erfassten Bilder können separat ausgegeben und verarbeitet oder vor der Verarbeitung zu einem Bild mit hohem Dynamikbereich zusammengefügt werden. Diese Technologie hat sich für viele Anwendungen als sehr effektiv erwiesen, beispielsweise bei der Abbildung relativ dunkler Elektroden, die auf stark reflektierenden Metallrollen beschichtet sind. Die Erkennbarkeit von Merkmalen unter verschiedenen Beleuchtungsbedingungen konnte dadurch deutlich verbessert werden.
Eine weitere Funktion, die den Durchsatz erhöht, ist die Mehrfachbelichtung, bei der mehrere Lichtquellen im Stroboskopbetrieb eingesetzt werden können, um das Material aus verschiedenen Winkeln oder mit unterschiedlichen Wellenlängen zu beleuchten. Dies kann genutzt werden, um gleichzeitig ein Hellfeld- und ein Dunkelfeldbild aufzunehmen, was häufig hilfreich ist, um Oberflächenfehler zu identifizieren, die farblich mit dem Grundmaterial übereinstimmen, wie beispielsweise Verunreinigungen in Form von Partikeln oder Materialfalten und -unebenheiten. Alternativ kann diese Funktion genutzt werden, um eine Hintergrundbeleuchtung hinzuzufügen, damit bei der Oberflächenprüfung gleichzeitig auch winzige Löcher erkannt werden können. Diese zusätzlichen Informationen können einen erheblichen Mehrwert für die Prüfung darstellen und Aufschluss darüber geben, welcher vorgelagerte Prozess zur Verbesserung der Produktausbeute optimiert werden muss.
Ein weiters Argument für den Einsatz der CIS-Technologie sind die telezentrischen Eigenschaften des integrierten Objektiv-Arrays, das neben der Erkennung von Defekten auch unverzerrte Bilder mit einer optischen Vergrößerung von 1:1 für messtechnische Aufgabenstellungen liefert. Derzeit werden bei den meisten CIS-Modulen auf dem Markt die Siliziumchips in einem CIS allerdings mit einem sogenannten Butting-Verfahren zusammengefügt, das zu unkontrollierbaren Lücken zwischen den einzelnen Chips und dadurch zu fehlenden Pixeln führt. Da bei diesem Verfahren an den Übergangsstellen Bilddaten fehlen, ist dort eine Dateninterpolation erforderlich. Schlechte Herstellungsprozesse können zudem eine unkontrollierbare Sensorbreite zur Folge haben, die sich ebenfalls negativ auf die Qualität der Bildauswertung auswirkt.
Hohe Genauigkeit ohne fehlende Pixel
Teledyne hat bereits zur Vision 2022 Axcis vorgestellt, eine Familie voll integrierter Hochgeschwindigkeits- und hochauflösender Module zur Zeilenbilderfassung auf Basis der CIS-Technologie. Die aktuell vorgestellten Modelle sind nun mit Auflösungen von bis zu 1.800 dpi und Längen von bis zu 1.500 mm erhältlich und bieten ein kosteneffizientes Inspektionssystem für zahlreiche anspruchsvolle Bildverarbeitungsanwendungen wie unter anderem bei der Inspektion von Druckerzeugnissen oder flachem Bandmaterial wie Kunststofffolien oder Stahlblechen. Insbesondere beim Einsatz in der Halbleiterproduktion ermöglichen einige der neuen Axcis-Modelle aufgrund ihrer hohen Auflösung von 1.800 dpi eine nochmals verbesserte Fehlererkennung bei der Überprüfung von Wafern oder Batteriekomponenten. Diese Modelle sind derzeit in einer Länge von 400 mm auch in lüfterlosen Varianten für den Einsatz im Reinraum erhältlich.
Um die beschriebenen Lücken zwischen den Siliziumchips von CIS-Modulen zu vermeiden, verwendet Teledyne ein gestaffeltes Design der CMOS-Sensorarchitektur: Alle Chips sind versetzt angeordnet, um das gesamte Sichtfeld ohne fehlende Pixel abzudecken. Die Bildverarbeitung des Moduls richtet die Bilder jedes einzelnen Chips aus und entfernt die überlappenden Pixel. Dieses einzigartige Design ermöglicht echte messtechnische Anwendungen und bietet genaue Messungen in horizontaler Richtung. Nach der Kalibrierung kann damit eine Genauigkeit von 14 µm über alle verfügbaren Sichtfelder hinweg erreicht werden.
Die Datenübertragung von einem Axcis-Modul zum Framegrabber wird durch Glasfaserkabel unterstützt. Jedes Glasfaserkabel kann ein Datenvolumen von 2,4 Gigapixel pro Sekunde bei einer Kabellänge von 300 Metern übertragen. Je nach Geschwindigkeitsanforderung können auch mehrere CIS-Module an eine Bilderfassungskarte angeschlossen werden, um die Kosten auf Systemebene zu senken. Darüber hinaus sind Glasfaserkabel völlig unempfindlich gegenüber elektromagnetischer Strahlung, was die Datenintegrität bei Hochgeschwindigkeitsübertragungen in rauen Industrieumgebungen erheblich verbessert.
Ein wichtiges Merkmal von CIS-Modulen ergibt sich aus der Platzierung dieser Komponenten: Im Gegensatz zu herkömmlichen Zeilenkameras werden Contact-Image-Sensoren sehr nahe an den zu prüfenden Proben montiert und müssen daher vor Staub geschützt werden. Axcis-Module von Teledyne sind daher in der Schutzart IP60 ausgeführt, um Verunreinigungen in staubigen Umgebungen problemlos zu überstehen.
Fazit
Ursprünglich für Geräte aus der Unterhaltungselektronik wie Drucker und Scanner entwickelt, hat die CIS-Technologie inzwischen ihren Weg in Anwendungen der industriellen Bildverarbeitung gefunden. Diese werden die Technologie zu höheren Geschwindigkeiten und Auflösungen treiben, um steigende Anforderungen zu erfüllen. So werden zukünftig unter anderem größere Arbeitsabstände und eine größere Schärfentiefe erforderlich, um weitere Anwendungen zu erschließen. Für bestimmte Materialien sind zudem multispektrale Wellenlängen erforderlich. Die Integration all dieser Funktionen wird der Industrie dabei helfen, immer hochwertigere Lösungen für komplizierte Aufgaben auf CIS-Basis zu finden.
Die kontinuierliche Weiterentwicklung der Contact-Image-Sensor-Technologie eröffnet hierfür neue Möglichkeiten für industrielle Bildverarbeitungssysteme in Branchen, in denen Präzision und Platzersparnis entscheidend sind. Die Fähigkeit, hohe Geschwindigkeit, Auflösung und Dynamik in Verbindung mit echter Messtechnik in einer kompakten Form zu liefern, macht die CIS-Technologie immer mehr zu einer Schlüsselkomponente in Einsatzfeldern wie der Batterieproduktion, der Druckindustrie und der Leiterplatteninspektion. Durch die Bewältigung von Herausforderungen wie Pixellücken, Hochgeschwindigkeitsdatenübertragung und Dynamikbereich ist die CIS-Technologie gut positioniert, um die steigenden Anforderungen moderner Produktionslinien zu erfüllen. Unternehmen, die sich diese Fortschritte zunutze machen, werden in der Lage sein, ihre Produktionsprozesse noch wirtschaftlicher zu gestalten.